14.2 Qualitätskontrolle
Das herausragende Qualitätslevel von KSG beruht auf genormten Fertigungsstandards, strengen Qualitätskontrollen und natürlich Prozessbeherrschung sowie kontinuierlicher Prozessüberwachung.
Prozessüberwachung und -regelung
Artikelanfang
Nur durch Überwachung der Prozessparameter kann eine konstante Produktqualität, die den Anforderungen unserer Kunden entspricht, gewährleistet werden. Daher werden bei KSG in jeder Produktionsstufe umfangreiche Prozessprüfungen durchgeführt. Auf Basis der ermittelten Prozessdaten erfolgt eine kontinuierliche Verbesserung der Produktionsprozesse.
Chemische Prozesse
- Mit modernster technischer Ausstattung erfolgt ein laufendes Monitoring aller relevanten Prozessparameter.
- Systematisch wiederkehrende Kontrollanalysen gewährleisten plausible Messergebnisse.
Physikalische Prozesse
- Mit modernstem Equipment werden Mikroschliffe unserer Produkte erstellt, geprüft und die Ergebnisse dokumentiert.
- Die Schichtdicken und Zusammensetzungen von Oberflächenveredelungen werden mittels Röntgenfluoreszenzspektroskopie geprüft.
- Lötbarkeitstests werden nach IPC-Vorgaben in unserem Labor durchgeführt.
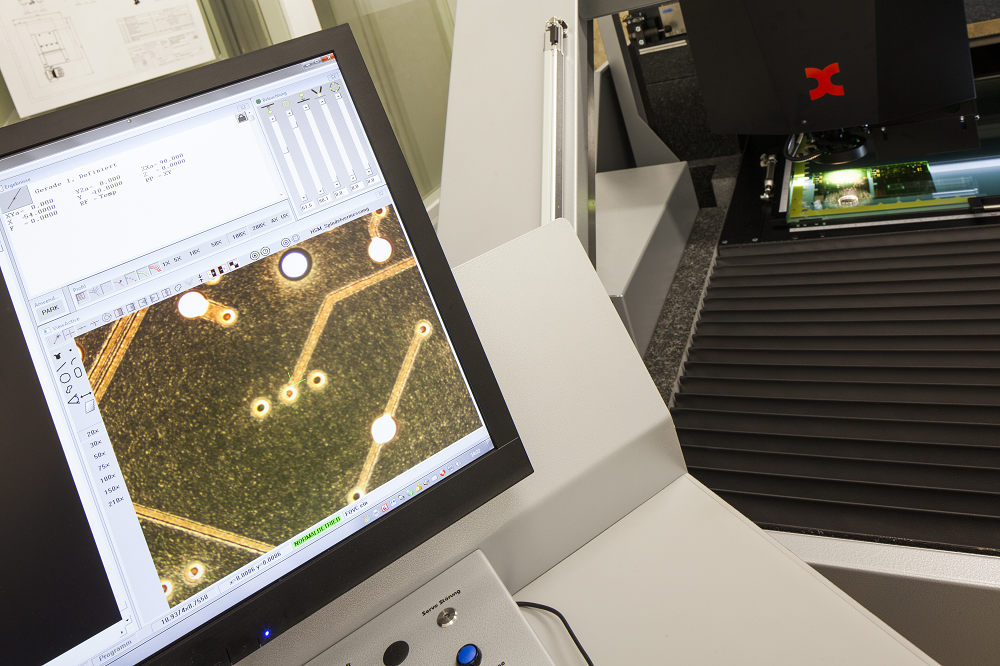
3-D-Koordinaten-Messmaschine
Mit dieser Messanlage werden die Ergebnisse der Prozesse Bohren, Fräsen und Belichten geprüft.
Mittels Farb-CCD-Detektor und Durchlicht-Scanner werden Maßprüfungen mit einer Genauigkeit von ± 3 µm durchgeführt.
Mittels Farb-CCD-Detektor und Durchlicht-Scanner werden Maßprüfungen mit einer Genauigkeit von ± 3 µm durchgeführt.
Produktkontrolle
Artikelanfang
Die Qualität unserer Leiterplatten sichern wir anhand von regelmäßigen und strengen Prozess- und Produktprüfungen im Verlauf der Herstellung. Die Prüfungen begleiten das Produkt von der Arbeitsvorbereitung bis zum elektrischen Test.
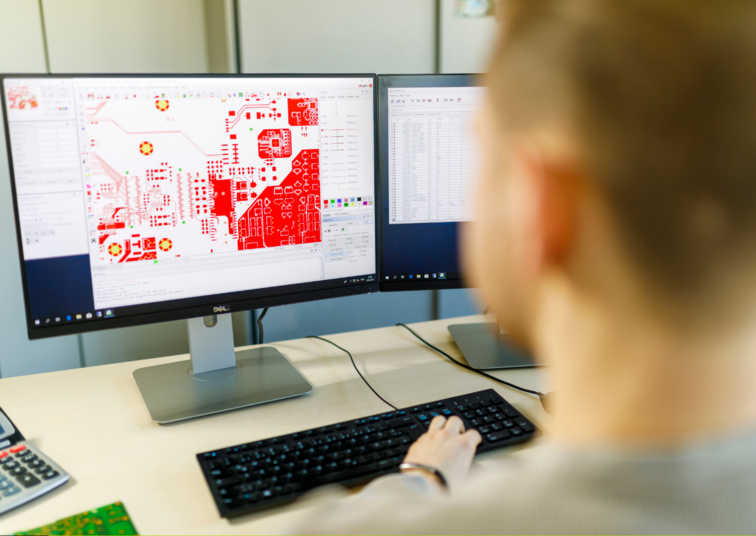
Design Rule Check
Beim Design Rule Check überprüfen unsere Fachleute nach IPC Design Standardparametern, ob Ihre Layoutdaten plausibel und produzierbar sind. Dadurch erkennen wir mögliche Fehler bereits vor Fertigungsbeginn und stellen die Voraussetzungen für eine einwandfreie Produktion Ihrer Leiterplatte sicher. Selbstverständlich setzen wir uns bei Unklarheiten oder auch kleineren Auffälligkeiten sofort mit Ihnen in Verbindung und führen eine schriftliche Klärung herbei.
Jede Leiterplatte durchläuft bei KSG den „Design Rule Check“.
Mehr erfahren
Jede Leiterplatte durchläuft bei KSG den „Design Rule Check“.
Mehr erfahren
AOI (Automatische Optische Inspektion)
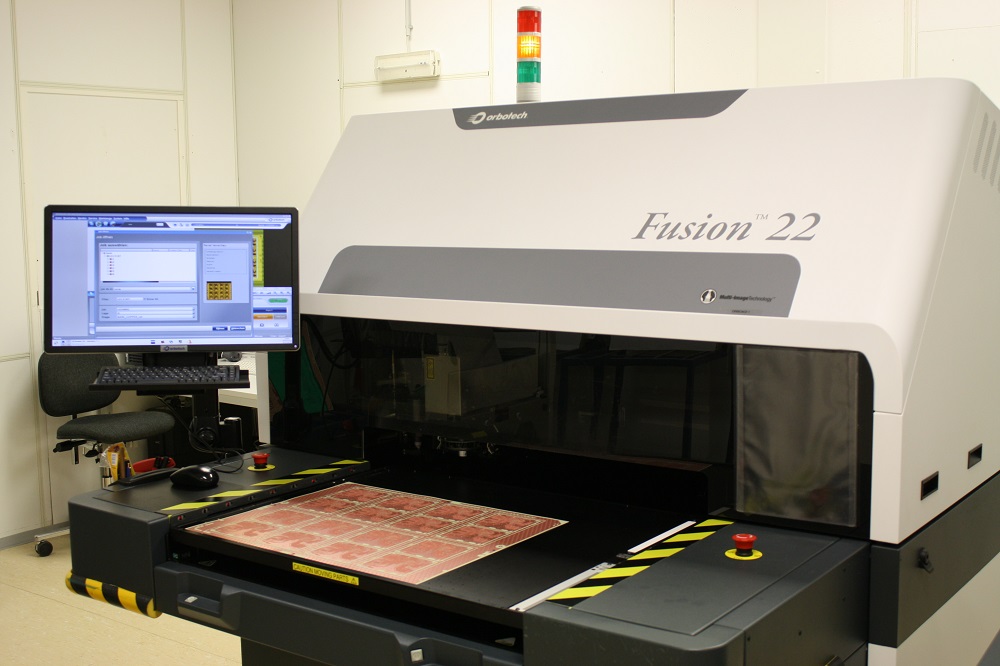
Bei der Automatischen Optischen Inspektion vergleichen wir das geätzte Leiterbahnbild mit den CAM-Daten.
Selbst komplexeste Leiterzüge können mit unseren Geräten überprüft werden.
Erkannte Fehler werden verifiziert und mittels Fehlercodes systemisch erfasst. Daraus erstellte statistische Auswertungen dienen der kontinuierlichen Verbesserung der vorgelagerten Leiterbildprozesse,
wie Belichten, Entwickeln, Ätzen.
Röntgentechnologie
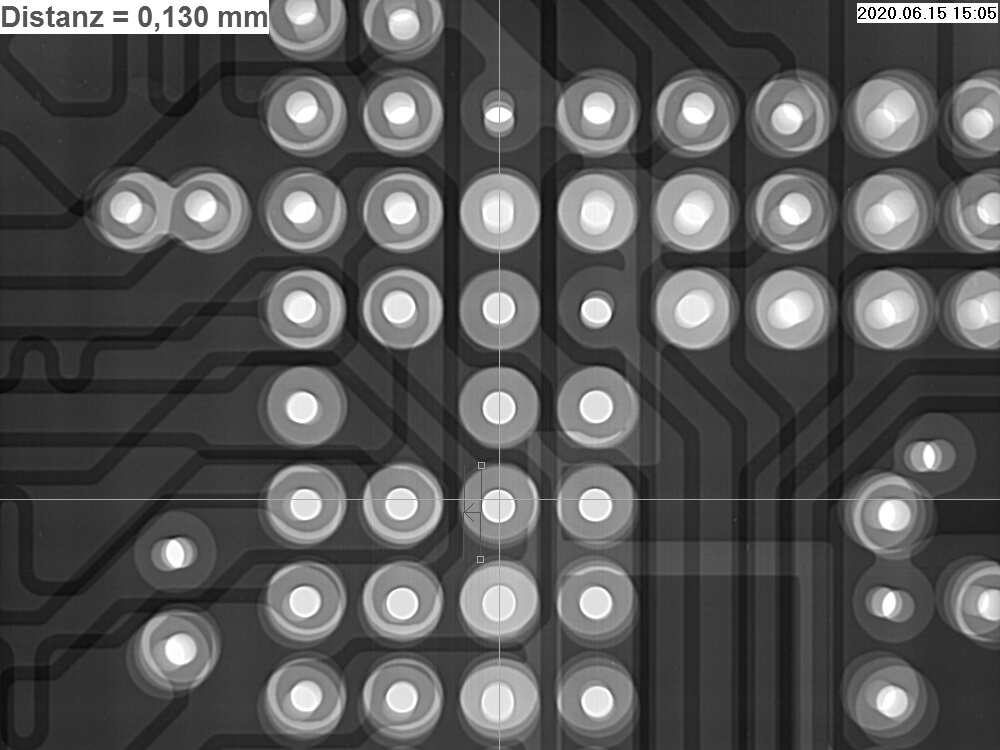
Mit Röntgenbohrmaschinen wird die optimale Passgenauigkeit und der Bezug der Bohrprogramme zum Leiterbild der Innenlagen eines Multilayer hergestellt.
Mit Röntgentechnologie werden auch während der Produktion Produktkontrollen und Prozessüberwachungen bzgl. optimaler Registrierung der unterschiedlichen Prozesse wie Belichten, Ätzen, Entwickeln und mechanisch Bohren, Laserbohren durchgeführt.
Mit Röntgentechnologie werden auch während der Produktion Produktkontrollen und Prozessüberwachungen bzgl. optimaler Registrierung der unterschiedlichen Prozesse wie Belichten, Ätzen, Entwickeln und mechanisch Bohren, Laserbohren durchgeführt.
Zuverlässigkeitsuntersuchungen
Artikelanfang
Zuverlässigkeitsbewertung im Temperaturwechseltest mit In-situ-Widerstandsmessung
Die Bewertung der Langzeitzuverlässigkeit von Leiterplatten unter thermomechanischer Wechsellast erfolgt mit einem In-situ-Widerstandsmessverfahren. Die Rissbildung im Kupfer untergliedert sich in die Phasen Risseinleitung, stabiler, zyklischer Rissfortschritt und instabiler Restbruch. Für die Rissfortschrittsphase ist charakteristisch, dass sich die Risse senkrecht zur größten Normalspannung schrittweise (also mit jedem Temperaturzyklus kalt-warm) ausbreiten. Infolge der damit verbundenen Leiterquerschnittsreduzierung steigt der ohmsche Widerstand der betroffenen elektrischen Verbindungselemente, wie z. B. Durchgangs- oder Sacklochbohrungen, an. Diese relative Widerstandserhöhung eines Verbindungselementes wird mit dem Prinzip der 4-Draht-Widerstandsmessung während des Temperaturwechseltests In-situ aufgezeichnet.
Bild rechts: Schaltbild 4-Draht-Widerstandsmessung im Temperaturwechseltest
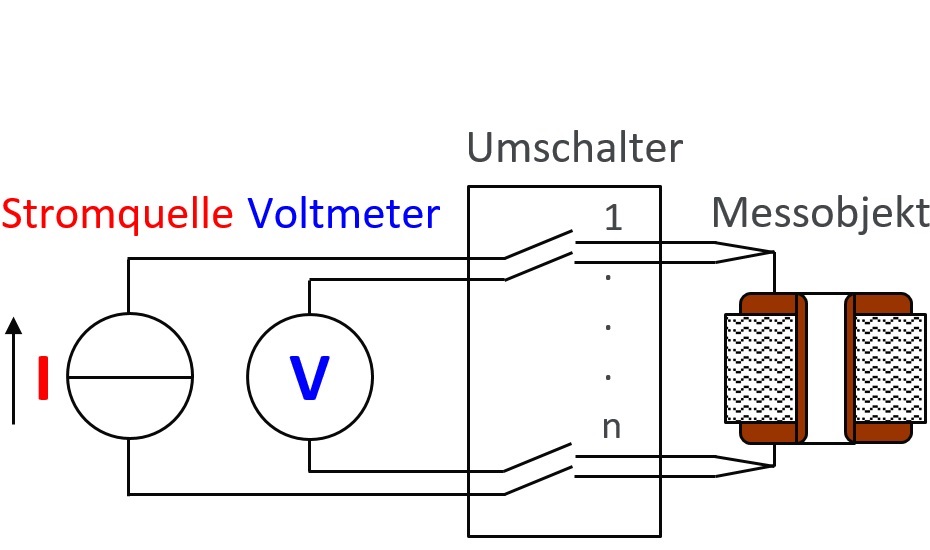
Die Korrektur von temperaturbedingten Widerstandsänderungen erfolgt mit Kupfer-Referenzstrukturen.
Das gemessene Verbindungselement, z. B. eine Durchgangsbohrung, gilt als ausgefallen, wenn ein zulässiger Maximalwert für die relative Widerstandserhöhung, z.B. 5 %, erreicht wird. Auf diese Weise wird unabhängig von der Entdeckungswahrscheinlichkeit von Rissen im Schliff die rissbedingte Veränderung des elektrischen Verhaltens charakterisiert. Es sind auch kundenspezifische Ausfallkriterien definierbar.
Bild rechts: Widerstandsverläufe durch Rissausbreitung im Temperaturwechseltest
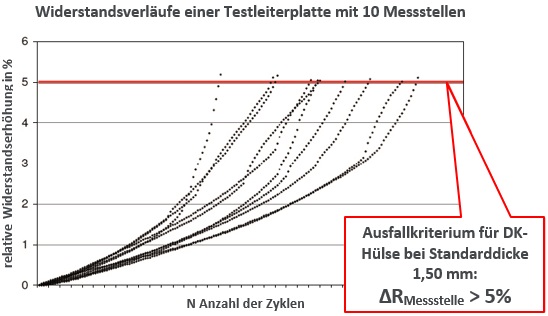
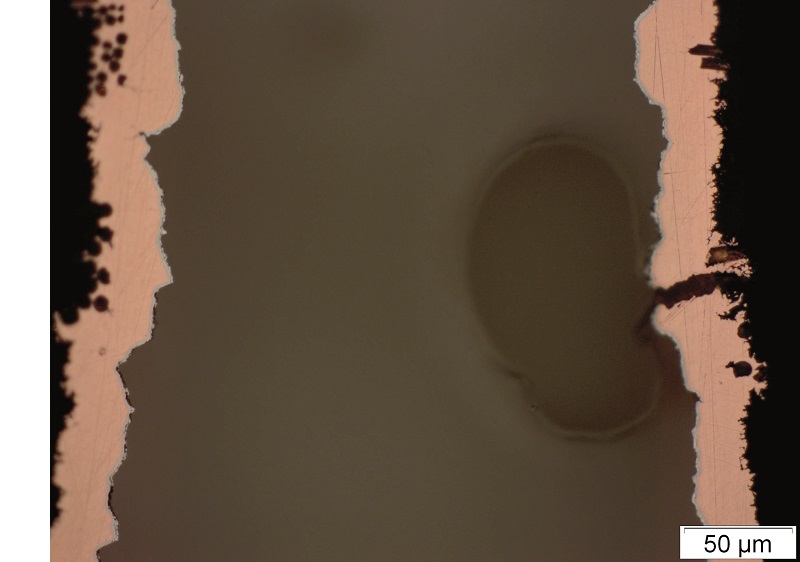
Wichtig bei der Festlegung des Ausfallkriteriums ist die Berücksichtigung von geometrischen Design-Vorgaben wie Leiterplattendicke und Cu-Schichtdicke. So unterscheidet sich das Schadensbild für eine Bohrung mit einem Verhältnis (AR) 10:1 deutlich von dem einer Bohrung mit dem Verhältnis (AR) von 6:1 bei gleicher relativer Widerstandserhöhung.
Bild rechts: Schadensbild einer metallisierten Durchgangsbohrung mit einem Verhältnis (AR) von 10:1 und 5 % Widerstandsanstieg
Bild rechts: Schadensbild einer metallisierten Durchgangsbohrung mit einem Verhältnis (AR) von 10:1 und 5 % Widerstandsanstieg
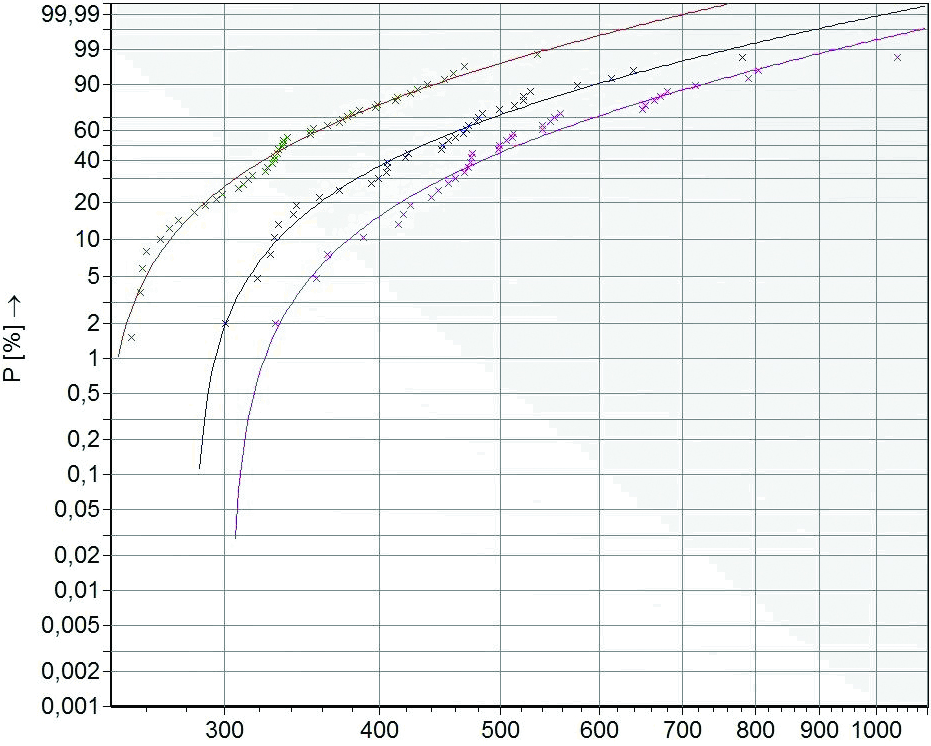
Die hohe Genauigkeit der Widerstandsmessung liefert schon während des Belastungstests rauscharme Daten, die in der statistischen Auswertung mit der Weibull-Verteilung sehr gute Korrelationskoeffizienten > 0,98 ergeben.
Material- und Technologiequalifikationsprozesse werden auf diese effiziente und leistungsfähige Zuverlässigkeitsbewertung umgestellt.
Bild rechts: Ausfalldaten mit Weibull-Fits von metallisierten Durchgangsbohrungen mit unterschiedlichen Bohrdurchmessern (0,15; 0,20 und 0,25 mm)
Material- und Technologiequalifikationsprozesse werden auf diese effiziente und leistungsfähige Zuverlässigkeitsbewertung umgestellt.
Bild rechts: Ausfalldaten mit Weibull-Fits von metallisierten Durchgangsbohrungen mit unterschiedlichen Bohrdurchmessern (0,15; 0,20 und 0,25 mm)
Qualifizierte Testmethoden
Artikelanfang
Unsere Prozesse sind nach folgenden Testmethoden qualifiziert
Thermal Shock-Test nach IPC-6012 3.10.8; IPC–TM-650 No. 2.6.7.2
Anzahl Zyklen: 100 für Tg 130-Material
Temperaturbereich: - 55 °C bis + 105 °C
Anzahl Zyklen: 1.000 für Tg 150-Material
Temperaturbereich: - 55 °C bis + 125 °C
Haltedauer: je 15 min
Anzahl Zyklen: 100 für Tg 130-Material
Temperaturbereich: - 55 °C bis + 105 °C
Anzahl Zyklen: 1.000 für Tg 150-Material
Temperaturbereich: - 55 °C bis + 125 °C
Haltedauer: je 15 min
Thermal Stress-Test nach IPC-6012 3.6.1.1; IPC–TM-650 No. 2.6.8
Lötbad: Sn60Pb40 Lötbadtemperatur: 288 ± 5 °C
Verweilzeit im Lot: 10 sec. schwimmend auf dem Lötbad
Lötbad: Sn60Pb40 Lötbadtemperatur: 288 ± 5 °C
Verweilzeit im Lot: 10 sec. schwimmend auf dem Lötbad
Schlagworte
- Automatische Optische Inspektion (AOI)
- Röntgenprüfung
- Design Rule Check (DRC)
- Zuverlässigkeit
- Prüf- und Messverfahren